手工雕刻的收口标准:刀口为什么要磨圆
很多客户第一次看雕花,会问“为什么你们的花纹不那么深”。深度不是判断标准,过渡才是。刀口如果停在直角,光一打就是硬边,看着像模具压出来的;把刀口磨成缓坡,光会顺着弧面走,花纹才有体积。
我们的雕刻组按三道工序走:起版、凿刻、收口。一道不做完不进下一道。
起版:先做 1:1 泥稿
图纸上的花纹是平面的,落到木头上要先做 1:1 泥稿。师傅用油泥塑出高低,放在自然光下转角度看,确认顶花、卷草、兽足三段的比例关系。泥稿定稿后翻成石膏模,作为批量件的比对基准。
这一步最花时间,一件扶手椅的泥稿要改三到四版。改的是比例,不是花样——花样客户定,比例我们定。
凿刻:粗凿定形,细凿收口
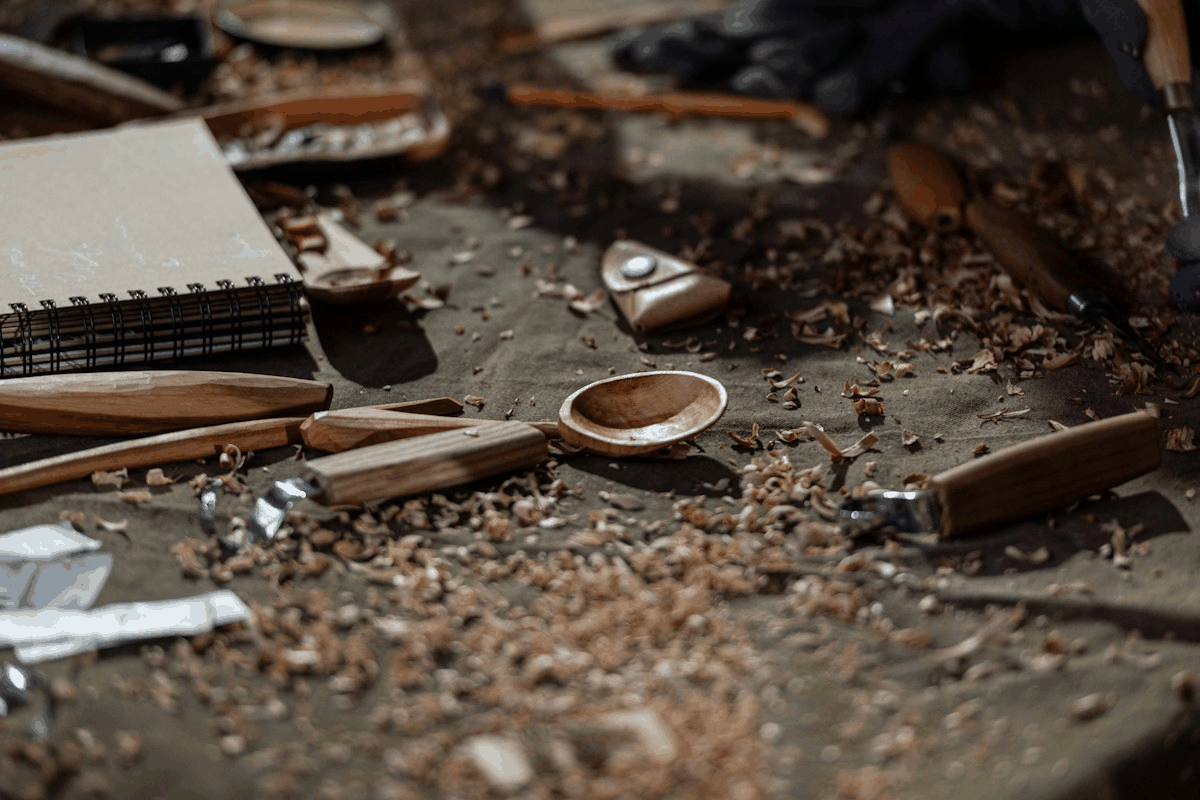
粗凿用 12mm 圆刀去大料,留 3mm 余量;细凿换 6mm 与 3mm 刀,按纹理走向走刀,顺纹不逆纹。凿刻时木料必须固定在工作台上,靠身体带动刀,不靠手腕硬推。
一处花纹通常要凿 40 分钟到 1 小时,复杂顶花要两小时。凿完的件不能立刻砂光,要先静置一天,让木料应力释放,避免砂光后回弹。
收口:砂纸、棕刷与蜡
收口先 180 目砂纸轻磨刀痕,再用棕刷顺弧面刷,把纤维压平,最后上蜡。判断标准很简单:闭眼用手背划过,不能有突然的台阶;睁眼在侧光下看,不能有断头的光斑。
镜面漆件的收口要求更高,因为漆面会把任何一点起伏放大。做旧件的收口可以留一点刀痕,那是风格的一部分。
本篇要点
- 先做 1:1 泥稿,比例定稿再落刀
- 粗凿留 3mm 余量,细凿顺纹走刀
- 凿完静置一天再砂光
- 收口以手背无台阶、侧光无断头为准
文中的尺寸与判定标准基于北京地区常规项目,实际执行以合同图纸与现场复尺为准。