 檀序木作北京别墅大宅 · 整体木作
400-000-0000工作日 9:00–18:30
檀序木作北京别墅大宅 · 整体木作
整木定制的质量不是最后检验出来的,是在每个节点上卡出来的。这一页把工序、判定标准与常见误区写清楚,方便客户在现场对照检查。
先问清空间用途、家庭结构与使用频率,确定哪些必须定制、哪些可以用成品补位
记录净尺寸、墙面垂直度、地面水平度与转角方正度,误差超过 5mm 要单独标注
出平面与立面,标材质、色号与五金配置,同时给出工期与报价区间
把一个柜子拆成侧板、顶板、层板、门板与收口条,标纹理方向与孔位
开料、封边、雕刻、白茬组装、三遍砂光、底漆面漆,逐道设卡点
柜体、门板、收口分三段安装,每段完成拍照记录问题
三项验收:门板开合、抽屉推拉、台面水平;留保养卡与五金备件
这四项决定家具五年后的状态:雕刻的过渡、漆面的膜厚、榫卯的受力、开料的精度。
顶花、卷草、兽足三段连续纹样,1:1 泥稿定比例,粗凿留 3mm 余量,细凿顺纹走刀,刀口磨成缓坡。
开放漆膜厚 30–50μm 保留棕眼,封闭漆 120μm 以上耐污,镜面漆需无尘施工,做旧在凹陷处留深。
柜体、床架、桌腿用榫卯加角撑,胶只做定位。拆装节点加定位销,反复拆装不走位。
开料公差 ±0.2mm,对角线差 ≤0.5mm,异形件先打 1:1 纸样再上机。
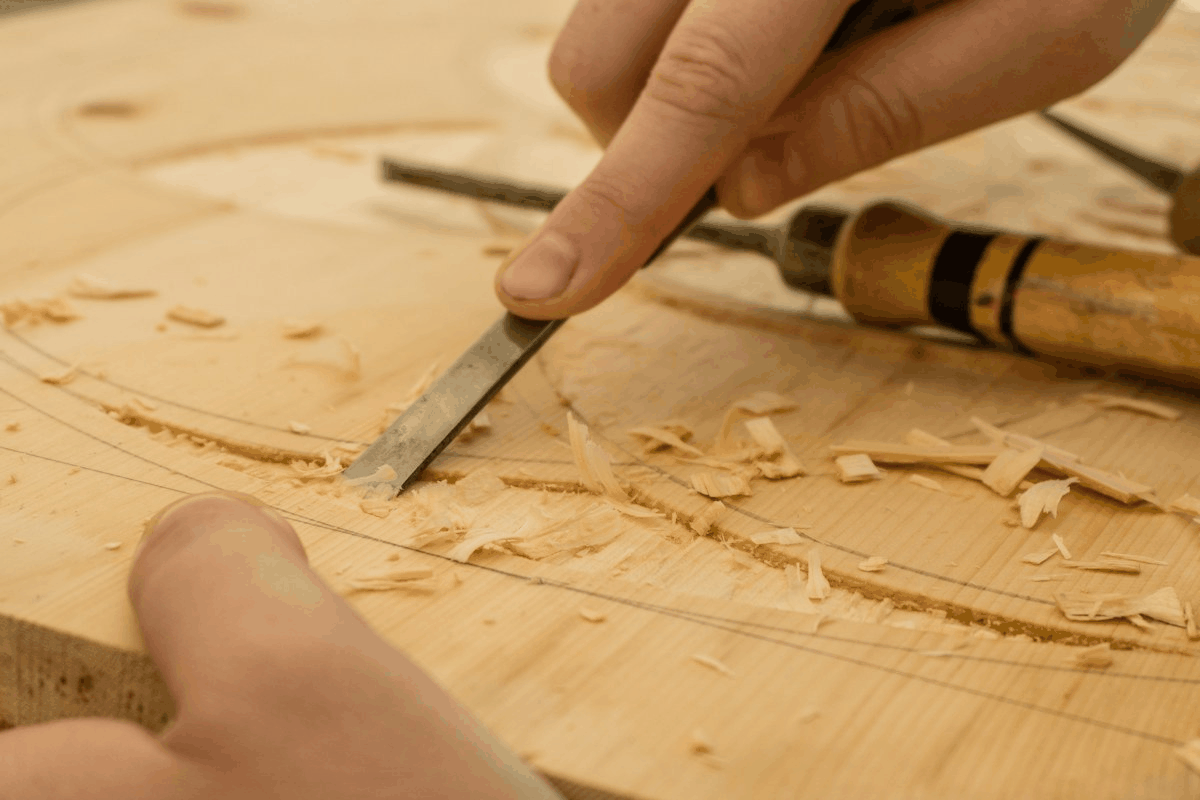
开料:长宽公差 ±0.2mm,对角线差 ≤0.5mm。封边:与板面齐平,手指划过无台阶。钻孔:32mm 系统,偏差超过 1mm 重钻。
白茬组装:门缝 2mm,上下均匀,不允许上紧下松。砂光:120/180/240 目三遍,手背顺纹理摸无起伏。底漆:无尘环境下施工,漆膜下不得有颗粒。
每道卡点有明确判定人,不合格当场退回上一道工序,不往下流。返工记录进项目档案,交付时一并归档。
同样叫“实木衣柜”,柜体是多层板贴皮还是整板,门板是 18mm 还是 22mm,五金是缓冲还是普通,价差能到 40%。比价时让对方把配置逐项列出来。
图纸改一次,排产要重排,前面开的料可能全废。签约前把平面、立面、色号、五金四份文件确认签字,后面才快得起来。
2.4m 的餐桌进不了电梯,现场拆段就会留下二次拼装的痕迹。下单前量电梯门宽、轿厢深度与楼道转角,把尺寸写进合同。
先做客厅、明年再做卧室,两批料的色号很难对齐。整屋项目建议一次备料,分批发货,颜色统一。
把这份工序表带走,安装当天逐项对照。